Măsurarea unui fiting de țeavă arată ca o muncă de două minute până când o piesă neetichetată este în mână și o bobină o așteaptă. Conducta este ușoară: dimensiunea nominală și grosimea peretelui, iar conducta este identificată. O armătură este o piesă tridimensională și trebuie verificată pe mai multe dimensiuni simultan: diametrul exterior al capetelor, grosimea peretelui, lungimea de la centru la capăt sau față în față și geometria conexiunii. Greșiți unul dintre ele și pregătirea sudurii, alinierea sau întreaga bobină pot fi resturi.
Producem componente de conducte sub presiune în Jiangyin din 1993, iar echipa noastră de inspecție măsoară fitingurile de sudură cap la cap, fitingurile de sudură prin priză, fitingurile filetate și flanșele în fiecare zi lucrătoare. Ceea ce urmează este metoda pe care o folosim în propriul nostru magazin, scrisă pentru cumpărători, inspectori QC și ingineri de teren care au nevoie de numere în care să aibă încredere.
Cele patru măsurători care contează cel mai mult
Indiferent de potrivire, patru întrebări acoperă aproape orice situație. Lucrați-le în ordine și rareori trebuie să ghiciți.
- Dimensiunea finală și diametrul exterior. Fitingurile sunt comandate după dimensiunea nominală a țevii, dar un etrier indică diametrul exterior real. Un fiting de 2 inchi (DN50) măsoară aproximativ 2,375 inchi (60,3 mm) pe partea de capăt, nu 2 inchi. Verificați ambele capete, deoarece aici apare mai întâi ovalitatea sau un capăt deteriorat.
- Grosimea peretelui și programul. Grosimea peretelui separă SCH 40 de SCH 80 de XXS și decide alezajul. Măsurați la sfârșit cu un șubler sau un manometru cu ultrasunete și luați cel puțin patru citiri în jurul circumferinței.
- Lungime. De la centru la capăt pentru coate, tees și laterale; față în față pentru flanșe și supape; Lungime totală pentru reductoare, capace și capete. Dimensiunea standard este cea care guvernează amenajarea pe șantier.
- Geometria finală. Unghi teșit și față rădăcină pentru capetele sudate cap la cap, alezajul mufei și adâncimea mufei pentru capetele sudate cu mufă, forma filetului și cuplarea capetelor filetate.
Schițați piesa, scrieți cele patru numere pe schiță și păstrați schița cu piesa. Acest obicei previne mai multe nepotriviri decât orice alt pas pe care l-am văzut în treizeci de ani de producție.
Instrumente care fac măsurătorile de încredere
Nu aveți nevoie de un laborator de metrologie, dar aveți nevoie de mâna potrivită de instrumente și de o suprafață curată și plană pe care să lucrați.
- Etrier vernier sau digital, de la 0 la 6 inchi și de la 0 la 12 inchi, pentru diametrul exterior, grosimea peretelui și adâncimea prizei.
- O bandă de oțel sau o bandă pi pentru diametre mari. O bandă pi citește diametrul direct și este cea mai rapidă modalitate de a verifica un cot DN1800 sau o flanșă grea.
- Un indicator de grosime cu ultrasunete atunci când peretele trebuie verificat departe de fața de capăt.
- Un detector de unghi sau un raportor pentru laterale, Coate la 45 de grade și unghiurile de ramificație.
- O margine dreaptă, o suprafață plană și un pătrat de flanșă pentru verificări de perpendicularitate.
- Un calibre de filet sau un niplu de țeavă potrivit pentru fitingurile filetate.
- Tabelul de dimensiuni standard relevant, deoarece compararea unei citiri cu un tabel este mai rapidă decât calcularea de la zero.
Măsurați la temperatura camerei ori de câte ori este posibil și mențineți piesa susținută, astfel încât propria greutate să nu distorsioneze citirea.
Cum se măsoară fitingurile de sudură cap la cap
Fitingurile de sudură cap la cap conform ASME B16.9 sunt definite de diametrul exterior, grosimea peretelui și dimensiunile de la centru la capăt, așa că acestea sunt numerele care trebuie confirmate mai întâi.
Coate: de la centru la capăt și unghi
Așezați cotul pe o suprafață plană, cu un capăt spre tine și măsurați diametrul exterior al capătului respectiv. Jumătate din această cifră vă oferă linia centrală. Dimensiunea de la centru la capăt se desfășoară apoi de la acea linie centrală până la fața extremă îndepărtată, măsurată de-a lungul celuilalt picior. Pe un cot cu rază lungă de 90 de grade, de la centru la capăt este de aproximativ 1,5 ori dimensiunea nominală, iar pe un cot de 45 de grade este de aproximativ 0,625 ori dimensiunea nominală, așa că un calcul rapid vă spune dacă citirea dvs. aparține familiei potrivite înainte de a avea încredere în ea. Pentru întoarceri de 180 de grade, înregistrați atât distanța centru-centru, cât și distanța față în față, deoarece desenele necesită altele diferite. Terminați cu unghiul de teșire, fața rădăcinii și alezajul real.
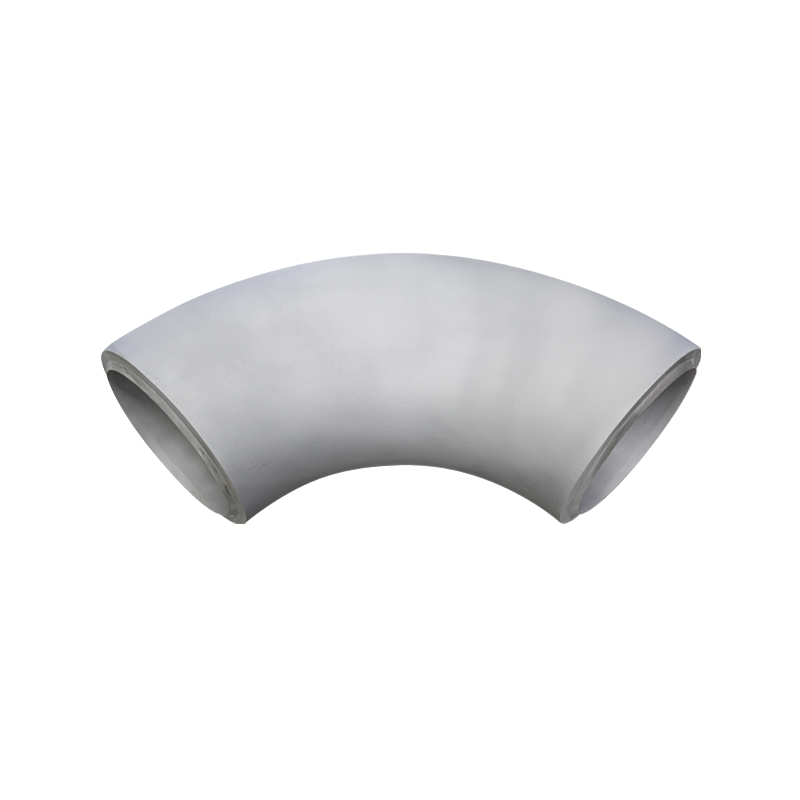 Sudura cap la cap Cot de 90 de grade Producem coturi de sudare cu diametru mare și coturi de înaltă presiune cu pereți groși. Diametrul maxim al cotului poate fi DN3800. În prezent, avem o gamă completă de... Vizualizare produs →
Tricouri, cruci și laterale
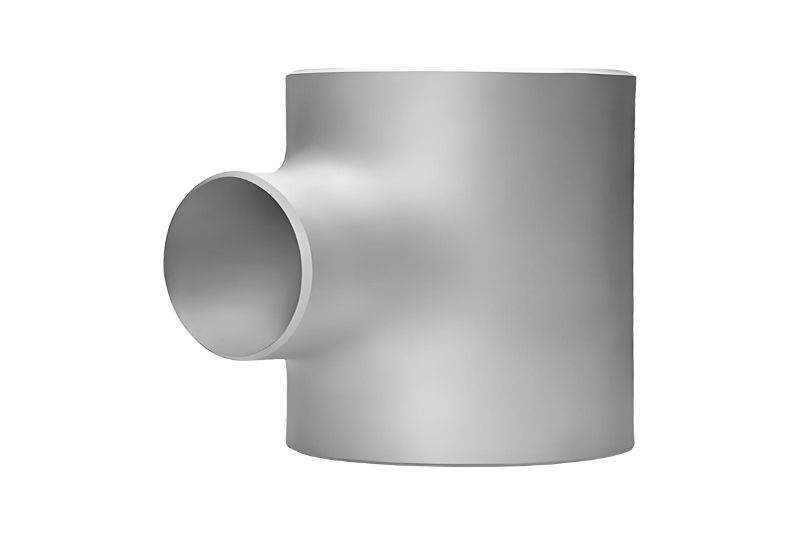
Un tee are două dimensiuni de guvernare: porțiunea, măsurată capăt la capăt prin corp și ramura, măsurată de la linia centrală a rulării până la fața capătului ramificației. Pe un tee egal, cei doi ar trebui să se potrivească; pe un te de reducere, măsurați și diametrul exterior al ramurilor și observați care ieșire este redusă. Un tee lateral adaugă un unghi de ramificare. Crucile urmează aceeași logică cu o a patra ieșire și merită să verificați toate cele patru capete pentru diametrul și performanța.
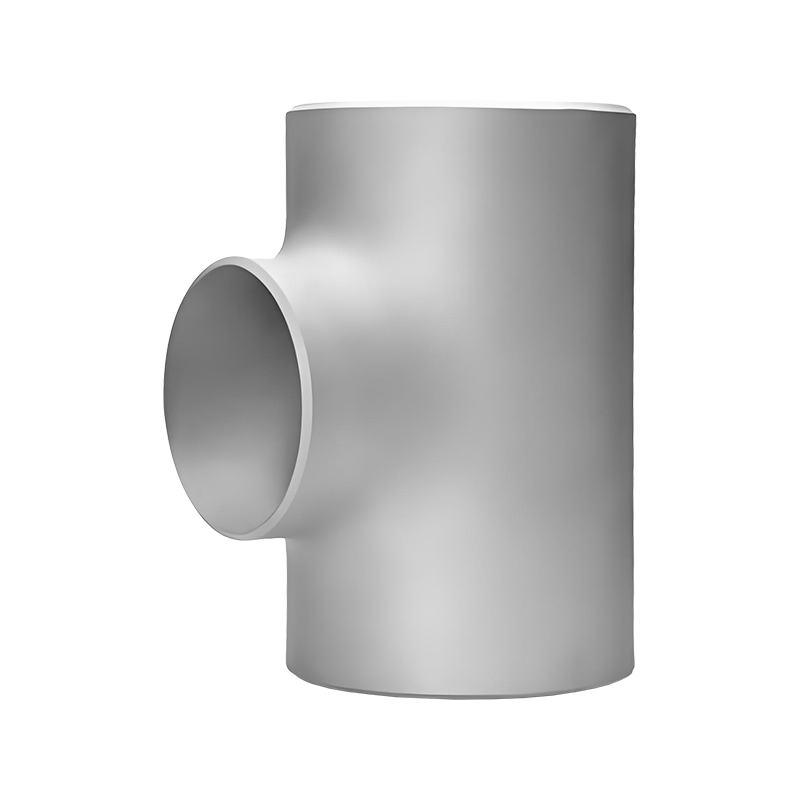 Butt Weld Equal Tee Un teu egal este o racordare critică în sistemele de conducte, proiectat pentru a diviza sau combina fluxul de fluid, menținând în același timp diametre constante ale conductei în toate cele trei deschideri. E... Vizualizare produs →
Reductoare, capace și capetele cioate
Reductoarele concentrice sunt verificate după lungimea totală, diametrul exterior de capăt mare, diametrul exterior de capăt mic și grosimea peretelui la ambele capete. Un reductor excentric adaugă partea plată și decalajul dintre cele două linii centrale, ceea ce este ușor de citit cu o margine dreaptă sprijinită pe plat. Capacele sunt definite de diametrul exterior, înălțimea și grosimea peretelui. Capetele șuruburilor sunt măsurate după lungime, diametrul exterior al polei și grosimea polei, cu gura verificată în mai multe puncte din jurul circumferinței.
Cum se măsoară flanșe
Măsurarea flanșei se referă în principal la modelul șuruburilor, deoarece acesta decide dacă îmbinarea se va înșuruba vreodată. Înregistrați diametrul exterior al flanșei, grosimea flanșei, diametrul cercului șuruburilor și numărul și diametrul găurilor pentru șuruburi. Apoi adăugați detaliile paramentului: pentru o flanșă cu față înălțată, măsurați diametrul feței înălțate și înălțimea acesteia deasupra feței flanșei; pentru o flanșă de îmbinare de tip inel, măsurați canelura și notați numărul inelului. În cele din urmă, verificați alezajul și diametrul butucului de la capătul sudat pe țeavă.
Diametrul cercului șuruburilor este cel mai complicat pe teren. Cu un număr par de găuri, măsurați de la centrul unei găuri pentru șuruburi direct până la centrul găurii opuse. Cu un număr impar, măsurați de la centrul unei găuri la centrul flanșei și dublați-l. Numărați găurile de două ori, deoarece o gaură suplimentară sau lipsă este o greșeală foarte costisitoare.
 Flanșă pentru gât de sudare Flanșa pentru gât de sudură reprezintă soluția supremă pentru medii de înaltă presiune și temperatură înaltă, proiectată pentru a oferi fiabilitate de neegalat prin sistemul său robust... Vizualizare produs →
Cum se măsoară îmbinările de sudură și fitingurile filetate
Fitingurile forjate cu orificiu mic conform ASME B16.11 sunt guvernate de dimensiunile prizei sau filetului, mai degrabă decât de lungimi lungi de la centru la capăt. Pentru un cot, un T sau un cuplaj de sudură, măsurați orificiul mufei, adâncimea mufei și grosimea peretelui și confirmați că gaura se potrivește cu diametrul exterior al țevii. Pentru fitingurile filetate, confirmați dimensiunea și forma firului, lungimea firului și lungimea totală și testați filetul cu un calibre sau un niplu potrivit. Deoarece aceste piese merg adesea pe linii de înaltă presiune și puritate ridicată, o bavură sau o priză de mică adâncime merită prinsă înainte ca fitingul să ajungă la sudor.
Un tabel de referință rapidă pentru magazin
Imprimați acest tabel, păstrați-l lângă bancă și completați o citire pentru fiecare rând înainte ca piesa să continue.
Tabelul 1: Dimensiunile înregistrate de inspectorii noștri pentru cele mai comune tipuri de fitinguri, împreună cu instrumentul care oferă cea mai fiabilă citire. | Tip de montare | Dimensiuni de înregistrat | Cel mai bun instrument |
| Sudura cap la cap la cot de 90 de grade | Diametru exterior capăt, grosimea peretelui, de la centru la capăt, unghi de teșire | Etrier, bandă, găsitor de unghi |
| Tee egal | Rulați cap la capăt, înălțimea ramurilor, ambele diametre ale capetelor | Bandă, șublere, margine dreaptă |
| Reductor concentric | Lungime totală, diametru de capăt mare, diametru de capăt mic, ambele grosimi de perete | Etrier, bandă |
| Flanșă gât de sudare | Diametrul exterior, grosimea, cercul șuruburilor, numărul și dimensiunea găurilor, înălțimea suprafeței ridicate, alezaj | Etrier, bandă, flange square |
| Racord de sudura prin priza | Alezajul soclului, adâncimea mufei, grosimea peretelui | Calibre de alezaj, calibre de adâncime |
| Racord filetat | Dimensiunea și forma firului, lungimea firului, lungimea totală | Calibre de filet, etriere |
Greșeli obișnuite și verificări pe teren
- Tratează dimensiunea nominală ca diametru exterior, apoi comandă o piesă care nu se potrivește țevii.
- Măsurând din teșit în loc de față de capăt, ceea ce scurtează fiecare citire.
- Citirea doar a unui capăt al unui cot, tee sau reductor și presupunând că celălalt capăt se potrivește.
- Comparând fitingul cu programul țevii, dar niciodată nu măsoară grosimea reală a peretelui niciunuia.
- Uitând detaliile de față, cum ar fi fața înălțată, canelura inelului sau fața plată, care nu pot fi corectate la fața locului.
Dacă o citire nu se încadrează în ceea ce vă așteptați, măsurați din nou cu un al doilea instrument înainte de a respinge piesa. Un șubler care a fost scăpat sau o bandă cu un cârlig îndoit provoacă mai multe respingeri false decât neconformitatea autentică.
Potriviți-vă măsurătorile cu standardul
Un număr în sine înseamnă foarte puțin. Devine util atunci când îl comparați cu un standard: fitinguri de sudură cap la cap față de ASME B16.9, flanșe față de ASME B16.5, fitinguri de sudură forjată și filetate față de ASME B16.11 și proiecte din Europa sau Japonia față de tabelele DIN sau JIS B2311. Dacă nu sunteți sigur cum ar trebui să fie clasificată o piesă înainte de a începe, un scurt primer ce este de fapt un fiting de țeavă vă va ajuta să alegeți masa potrivită.
Când aveți nevoie de un înlocuitor care se potrivește cu o linie existentă, sistemul nostru Fitinguri cu sudură cap la cap ASME B16.9 sunt produse la aceleași tabele dimensionale, din oțel carbon, oțel inoxidabil, oțel aliat, duplex și aliaje de nichel, astfel încât o măsurătoare efectuată în teren poate fi asortată cu un desen din partea noastră.
Fiecare proiect se reduce în cele din urmă la un montator, o bandă de măsurare și o îmbinare care trebuie să se alinieze. Efectuarea a patru citiri atente înainte de efectuarea sudurii este încă cel mai ieftin control al calității disponibil.
Dacă aveți în mână un fiting neetichetat, un desen vechi sau un eșantion pe care nu îl puteți identifica, trimiteți-ne cele patru numere pe care le-ați măsurat sau trimiteți piesa în sine. Cu peste treizeci de ani de experiență în producție, un stoc de dimensiuni comune și o echipă tehnică certificată în MT, PT, UT și RT, putem confirma dimensiunea, calitatea materialului și standardul și putem cota rapid un montaj potrivit.



 Language

 17-11-2025Citește mai mult
 17-11-2025Citește mai mult